
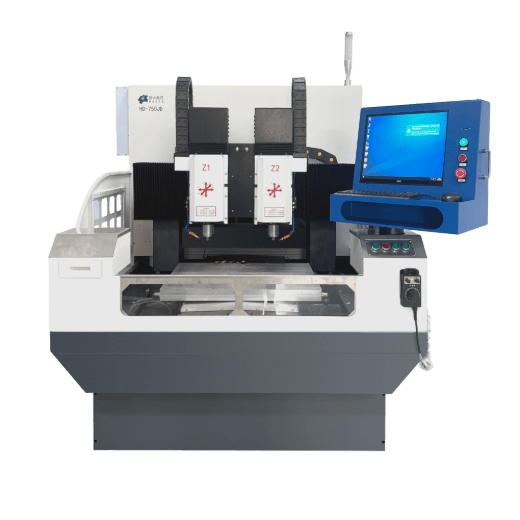
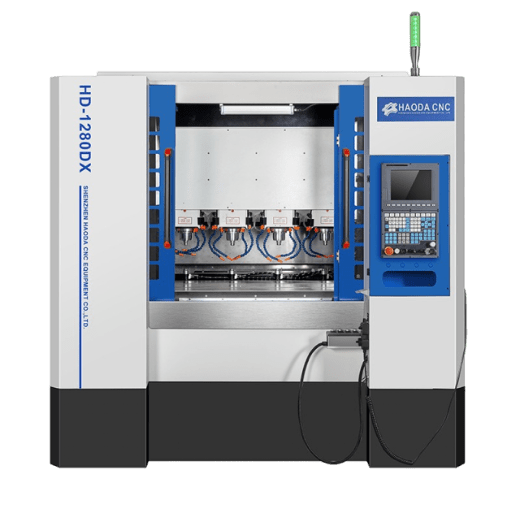
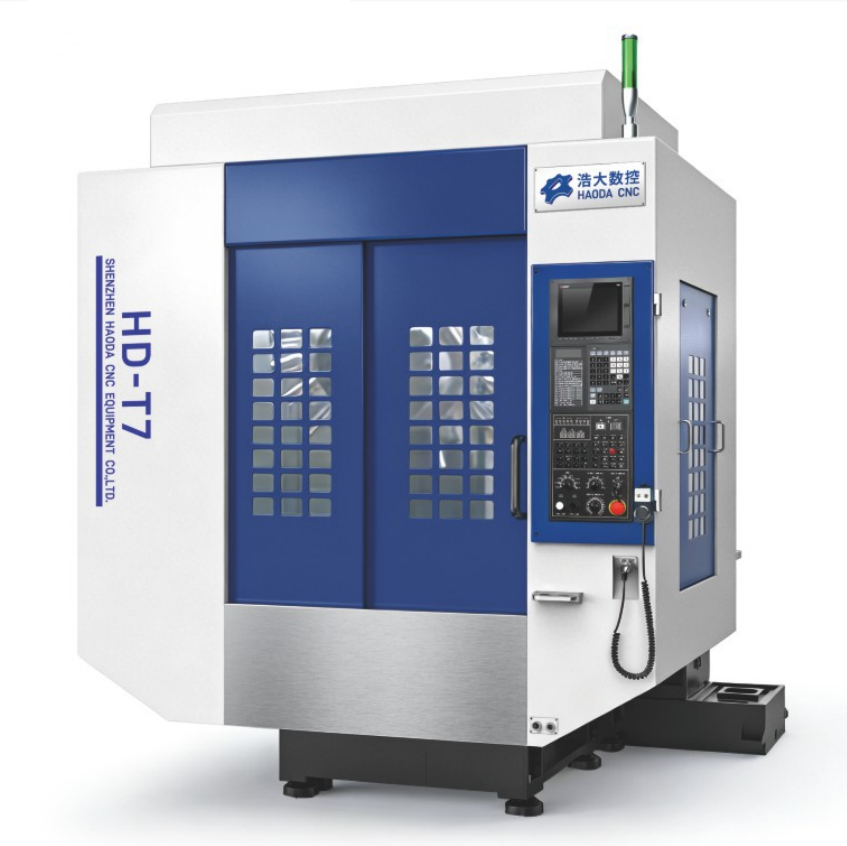
数控机床五大核心功能:运动控制功能、主轴切削功能、自动进给功能、信号检测与反馈功能、人机交互与程序运算功能,适配浩大精雕机、雕铣机、钻攻中心。
一、运动控制功能
这是数控最底层核心,也就是按照 G 代码指令,精准控制各个轴的移动。
- 轴联动控制:常见三轴(X/Y/Z),部分机型可选第四轴旋转轴;多轴联动可以走直线、圆弧、空间曲线,实现复杂轮廓、浮雕、曲面模具加工。
-定位控制:快速定位、精准对点,支持增量坐标、绝对坐标两种模式,满足打孔、镶件、工装对位。
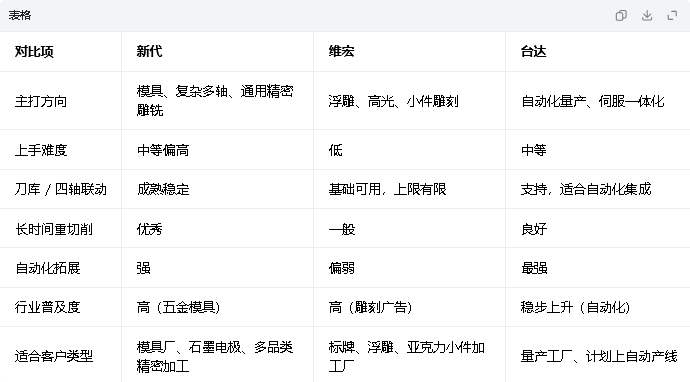
-插补运算:系统自动插补,把离散程序点连成顺滑轨迹,直接决定表面光洁度;新代、维宏、台达系统的插补算法各有调校,也是加工差异来源。
- 加减速控制:启动、换向、停止平滑调速,减少机床冲击,降低振纹,保护丝杆导轨,提升精度。
二、主轴切削功能
主轴是刀具动力心脏,决定切削能力、转速范围与表面效果。
- 转速调节:无级调速,精雕机主轴普遍高转速,适合亚克力、石墨、紫铜、软钢;雕铣、钻攻主轴兼顾中低转速重切削。
-刀具夹:依靠夹头固定铣刀、钻头、雕刀,保证刀具同心度。
-切削动力输出:高速精雕偏向高转速、轻切削;钻攻主轴支持持续攻丝、钻孔循环,具备攻丝同步控制。
- 主轴监控:过载保护、过热报警、转速反馈,一旦负载超标自动降速或者停机,防止烧主轴、崩刀。
三、自动进给功能
控制刀具相对工件的进给速度,决定切削效率与加工品质。
- 进给速度控制:分快速移动(G00)和切削进给(G01/G02/G03),可随时倍率调节。
- 循环加工:自带钻孔、攻丝、镗孔、挖槽、分层铣削固定循环,不用重复编写大量代码,也是钻攻机的强项。
- 进给倍率可调:加工中随时调快慢,试雕、打样的时候非常实用,浩大设备配套系统都支持面板实时调倍率。
-进给限位保护:软限位 + 硬限位,防止轴超出行程撞机。
四、检测与反馈功能(伺服闭环)
保障精度,属于机床的 “感知神经系统”。
- 位置反馈:伺服电机编码器实时回传轴实际位置,闭环修正偏差,抵消丝杆间隙、弹性形变带来的误差。
- 号采集:限位开关、对刀仪、气压、冷却液位、门控信号;全罩机型安全门信号联动,开门自动暂停。
-故障诊断:系统自动采集报警信息,过载、伺服异常、主轴故障、切削液异常都会弹窗提示,方便师傅快速排查。
- 对刀检测:自动对刀,快速获取刀长,减少人工对刀误差,批量加工一致性更高。
五、人机交互与程序运算功能
也就是数控系统(浩大可选:维宏 / 新代 / 台达)的调度中枢。
- 程序读取与解析:读取 U 盘、局域网传入的 NC 刀路文件,解析 G、M、S、T 代码。
-程序编辑管理:在线改刀路、复制、跳转、断点续雕,断刀停机后支持从断点继续加工。
-参数设置管理:刀补、坐标系、间隙补偿、速度参数、系统参数保存调用,不同材质可以保存专属工艺参数。
- 操作输出:面板显示坐标、转速、进给、加工剩余时间;输出控制切削液、吹气、电磁阀、换刀信号。
---
型小结:精雕机侧重高精密运动 + 高速主轴;钻攻机强化钻孔攻丝循环;雕铣机平衡重切削与曲面加工,客户可以根据这五大功能的参数取舍选机型。
上一篇:顺铣与逆铣有什么区别?
下一篇:没有了!
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}