
不少客户在定制浩大精雕机的时候,都会问到系统选配问题:新代、维宏、台达,三款都能搭载在我们的精雕、雕铣、多头机上,硬件本体不变,差异集中在运算能力、操作逻辑、联动性能、拓展生态以及适配工艺。
不存在绝对最好的系统,只有最贴合订单、操作工习惯和未来扩产计划的方案。下面从系统底层特点、加工表现、操作难度、配套拓展、维护成本、适合与不适合场景,逐项拆解。
一、新代系统
新代作为国内机床成熟度很高的数控系统,在精密雕铣、模具行业沉淀时间久,总线版本抗干扰能力强,也是浩大数控金属、石墨机型客户选用最多的一款。
核心优势
1. 刀路运算稳定,复杂曲面容错高
面对高密度曲面刀路、残留铣、分层开粗,长时间跑机不容易丢步、跳刀;高速切削下的前瞻控制优秀,适合大程序、多工序连续加工。石墨、硬质合金、铜公这类对切削稳定性要求高的工件,长时间量产优势明显。
2. 多轴、刀库方案成熟
自动换刀刀库、第四轴旋转轴联动逻辑完善,换刀衔接顺畅,多工序工件不用人工频繁换刀;多头机型多 Z 轴同步控制精度高,多主轴协同加工一致性好。
3. 生态完善,售后资源充足
市面上会调新代的师傅多,各地服务商多;参数文档丰富,报警提示清晰;机床改造、维修、更换配件更容易找到技术人员,不会出现 “找不到调机师傅” 的情况。
4. 信号抗干扰强
车间有多台设备、变频器、大功率电机共存时,信号稳定性更好,适合环境偏复杂的五金加工车间。
需要留意的地方
系统功能庞大,可调参数非常多,如果只做简单雕刻,会觉得界面偏复杂;新手从零上手,学习周期更长,想要吃透高速切削参数需要一段时间积累。
适配场景
• ✅:铜公、塑胶模具、复杂曲面、石墨电极、3C 结构件、新能源精密零件
• ✅:需要刀库、四轴联动、多工序复合加工,长时间不间断量产
• ✅:订单品类杂,经常换产品,对系统通用性要求高
• ❌:只做简单浮雕标牌,追求最简单上手、最低调机门槛,会觉得功能过剩
二、维宏系统
维宏是雕刻赛道起家的系统,也是国内精雕行业老牌主流系统,很多做标牌、浮雕、亚克力的工厂操作工常年使用,上手门槛是三款里面最低的。
核心优势
1. 刀路加载快,浮雕、高光专项优化强
专门针对浮雕、纹理雕刻、高光切削做算法优化;读取大型浮雕路径速度快,仿真预览直观,能够提前看出雕刻瑕疵;亚克力、PC、树脂、玻璃小件高光,调好了不容易出现刀纹、震纹。
2. 操作逻辑简单友好
界面简洁,常用功能全部放在显眼位置;断点续雕、从指定行跑刀、回原点、对刀操作简单,新工人上手速度快,老操作工不用重新适应。
3. 轻量化雕刻性价比高
程序启动快,小工件高速往复雕刻响应灵敏;针对广告、工艺礼品、治具小件,调试工作量小。
需要留意的地方
面对超大复杂模具曲面、超密集多轴联动,相比新代上限偏低;自动化拓展、机械手对接方案偏少,如果后续计划搭建全自动产线,拓展空间有限;更偏向雕刻,重型金属长时间重切削不如新代稳定。
适配场景
• ✅:浮雕、标牌、工艺摆件、亚克力、PC、树脂、玻璃、小五金高光、简易治具
• ✅:工厂师傅长期使用维宏,不想更换操作习惯,订单以小件雕刻为主
• ✅:以单工序加工为主,很少用到四轴、多刀库连续换刀
• ❌:大型精密模具、复杂曲面、自动化产线、重切削长时间量产
三、台达系统
台达走电控一体化路线,系统、伺服电机、驱动器整套同源开发,总线通讯闭环,是最近几年自动化方向热度很高的方案,浩大数控面向自动化量产客户主推。
核心优势
1. 伺服一体化,响应灵敏
系统和伺服配套开发,信号闭环传输,指令下发、电机响应延迟低;加减速顺滑,高速启停震动控制优秀,批量标准件加工尺寸一致性很好。
2. 自动化拓展能力突出
对接机械手、自动上下料、料仓、在线检测非常友好,支持信号交互,方便搭建无人化生产线;自带加工数据采集、设备监控、产量统计功能,适合工厂数字化管理。
3. 智能化调机工具多
内置自动共振抑制、负载监测、热补偿辅助功能,可以自动优化部分震动参数,减少师傅调机负担;总线架构布线简洁,整机电气布局清爽,故障排查直观。
4. 一致性强
大批量同机型投产的时候,多台机床参数同步简单,设备和设备之间加工品质差异更容易控制。
需要留意的地方
在传统雕刻圈子普及率不如另外两款,专门做浮雕、标牌的老师傅接触较少;虽然也可以做模具,但行业沉淀案例少于新代;整套电控采购成本偏高,单纯只做普通雕刻,性价比不突出。
适配场景
• ✅:标准化大批量零件、自动化上下料、机械手联动、智能产线
• ✅:想要采集加工数据、做车间数字化管理,后续持续扩产
• ✅:追求整机伺服配套统一,希望减少不同品牌电控之间兼容问题
• ❌:主打浮雕、广告雕刻,没有自动化规划,希望好找低价调机师傅
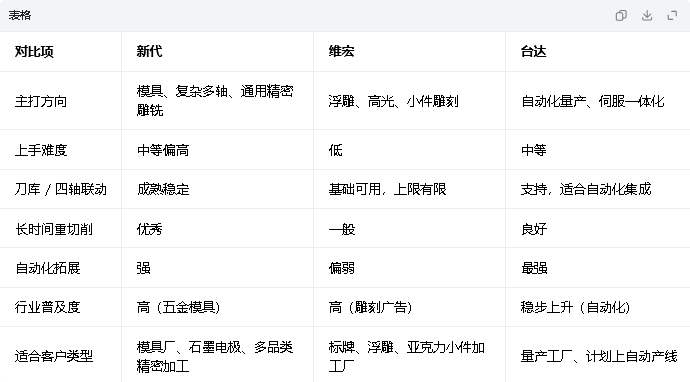
四、多维度横向对比
五、浩大数控选配说明
这里重点说明:不管选配哪一套系统,浩大精雕机的大理石床身、丝杆导轨、主轴、密封防护、冷却润滑这套硬件基础不会缩水,定位精度、刚性由机床本体决定;系统只是负责运算刀路、发送运动指令。
上一篇:为什么加工铝件,用切削液会发黑?
下一篇:没有了!
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}