
《顺铣与逆铣有什么区别?浩大数控精雕 / 雕铣 / 钻攻机》
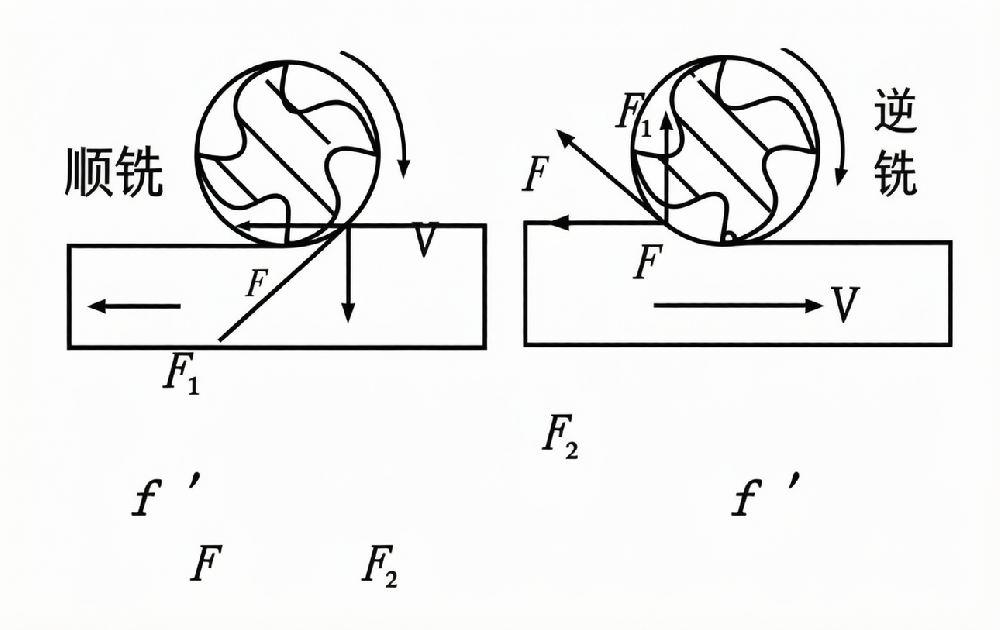
顺铣逆铣示意图
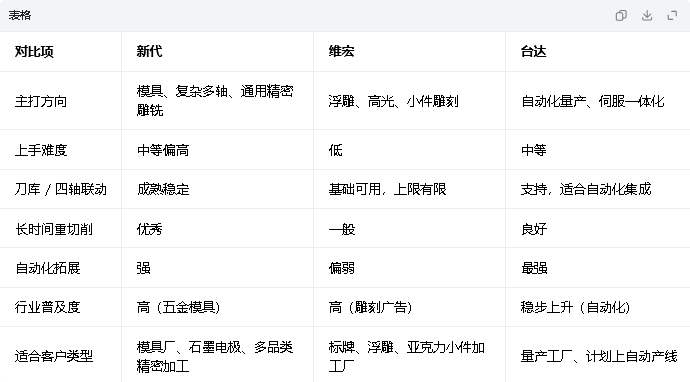
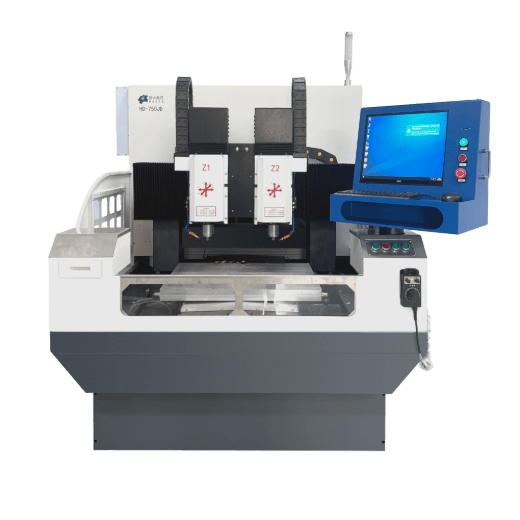
在精雕机、雕铣机、钻攻中心铣削编程时,顺铣、逆铣是最基础同时影响最大的工艺选项;浩大数控设备标配间隙补偿,新代、维宏、台达系统都支持刀路方向切换。
二者核心区别,就是铣刀旋转方向与工件进给方向是否同向。
一、基础定义
• 顺铣(爬铣 / 下铣):刀具旋转方向和工件进给方向一致;刀齿切入时切屑最厚,离开时切屑变薄,也就是 切屑:厚 → 薄
• 逆铣(传统铣削 / 上铣):刀具旋转方向与工件进给方向相反;刀齿先轻轻蹭到工件,慢慢切深,切屑:薄 → 厚
二、逐项对比详解
1、切削受力
• 顺铣:切削分力向下,把工件压紧在工作台,薄壁件、薄板不容易翘起来;但水平方向会把工件往刀具方向 “拉扯”,如果间隙补偿没调好,存在拉刀、崩刀风险,对机床刚性、丝杆背隙补偿要求更高。
• 逆铣:切削力有向上抬起工件的趋势,薄壁件容易振刀;水平力是推开刀具,不容易被刀路拉动,对机床背隙不敏感,老设备、刚性偏弱的机台更稳。
2、刀刃磨损、刀具寿命
• 顺铣:刀刃直接切入金属,几乎没有预摩擦,热量大部分被切屑带走,不容易产生加工硬化;同等条件下刀具寿命更长,不容易粘刀、积屑瘤,加工铝件优势明显。
• 逆铣:刀齿先要在工件表面摩擦、挤压一段,再开始切削;摩擦发热大,极易催生加工硬化层,刀刃持续磨损;加工不锈钢、锻件硬皮时,反而依靠 “慢慢啃入” 减少瞬间冲击崩刃。
3、表面光洁度
• 顺铣:剪切成型,刀纹细腻,毛刺更少,精加工首选;亚克力、石墨、铜、铝件做高光、镜面效果优先顺铣。
• 逆铣:前期摩擦会留下拖痕、撕裂纹,表面品质一般;如果余量不均,容易出现啃刀、振纹。
4、排屑与发热
• 顺铣:切屑成型完整,甩出顺畅,不容易二次刮擦已加工面;切削温度更低。
• 逆铣:细碎铁屑容易被刀刃反复碾压,容易刮花加工面,热量滞留在工件表层。
5、对机床的要求
• 顺铣:适合浩大这类新款数控设备,依靠系统背隙补偿(新代 / 维宏 / 台达都自带)、刚性机身;如果补偿参数紊乱,容易撞刀、过切。
• 逆铣:对间隙补偿依赖低,容错率更高;毛坯余量不均匀、断续切削更安全。
三、适用材料与加工场景
✅ 优先顺铣(浩大设备精加工常规选择)
• 材料:6061/7075 铝、紫铜、亚克力、PC、石墨、软塑料、低碳钢精加工、不锈钢精加工
• 场景:高光精加工、薄壁件、浮雕、曲面模具、要求低毛刺、批量精密打样;高速精雕、 trochoidal 摆线铣都默认顺铣
✅ 选用逆铣的工况
• 材料:铸件、锻件(表面带氧化硬皮)、余量极不均匀的毛坯
• 场景:大余量粗开粗、断续切削、工装夹持偏弱、机床补偿暂时没有调好;硬皮让刀刃先摩擦缓冲,避免一刀直接崩刀
工厂常用组合工艺:粗开粗用逆铣,留 0.2–0.5 mm 余量,最后精加工一刀切换顺铣收光,兼顾安全与表面效果。
四、浩大数控实操小贴士
1. 系统设置:维宏、新代、台达在生成刀路时,依靠刀具半径补偿控制方向;外轮廓左补偿默认顺铣。
2. 铝件发黑问题联动:铝件优先顺铣 + 充足切削液 / 油雾,减少积屑瘤,降低表面发黑、拉伤概率。
3. 小刀具、长悬伸:小直径小刀、伸出很长的刀具,顺铣 “拉刀” 风险上升,可以局部小段改用逆铣防崩刀。
4. 石墨、亚克力:几乎全程顺铣,配合吹气排屑,减少崩边。
五、简短总结
如果你的机床是浩大数控新款精雕、雕铣、钻攻机,刚性正常、背隙补偿调试到位:能顺铣,尽量顺铣;只有遇到带硬皮毛坯、余量波动大、夹持不稳时,才用逆铣。
上一篇:浩大数控精雕机由哪几大部分组成?
下一篇:没有了!
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}