
8 道工序一次讲清
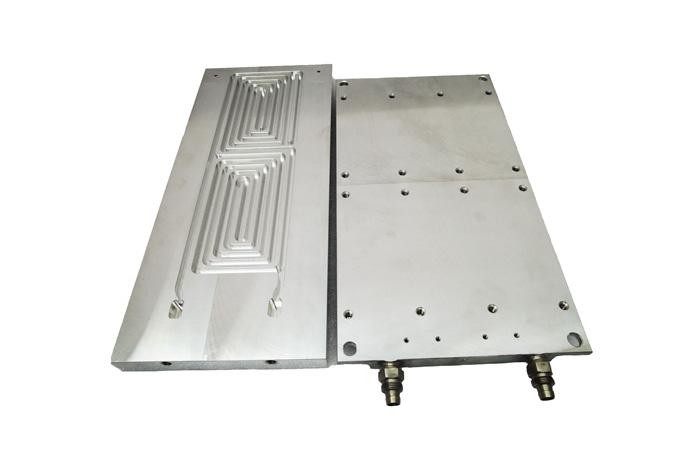
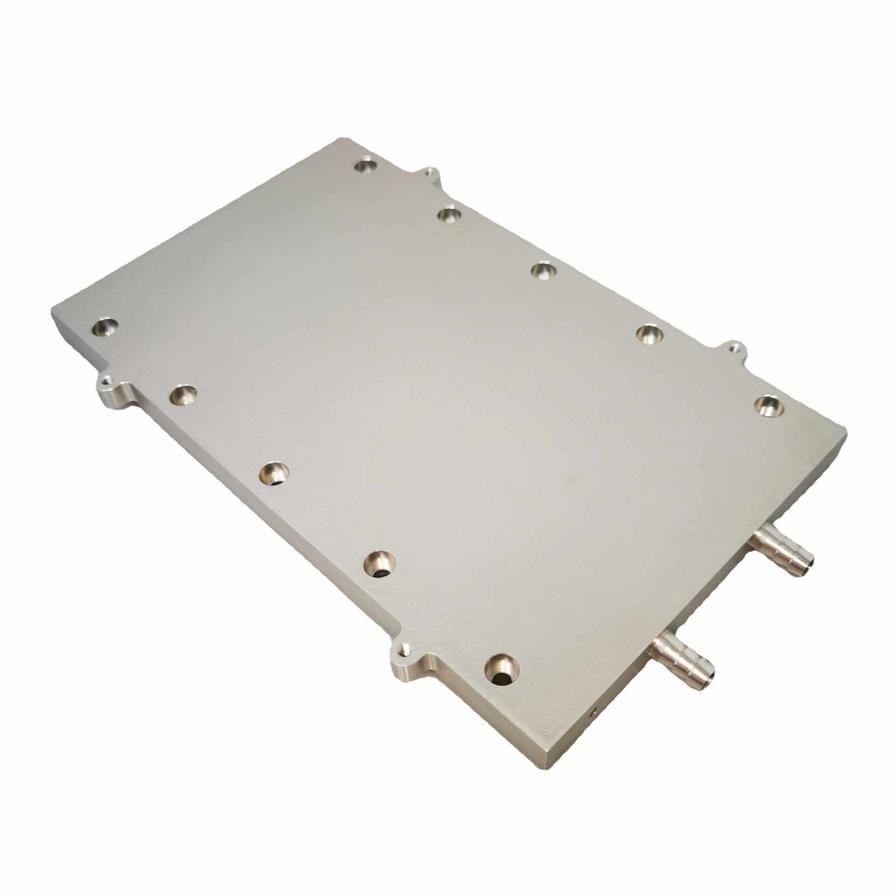
AI 算力一路飙升,服务器、GPU、新能源电池的发热越来越猛,液冷散热成了刚需。而液冷系统里最关键的一块 ——液冷板,加工精度直接决定散热好坏和使用寿命。
它到底是怎么做出来的?看完这篇你就懂了。
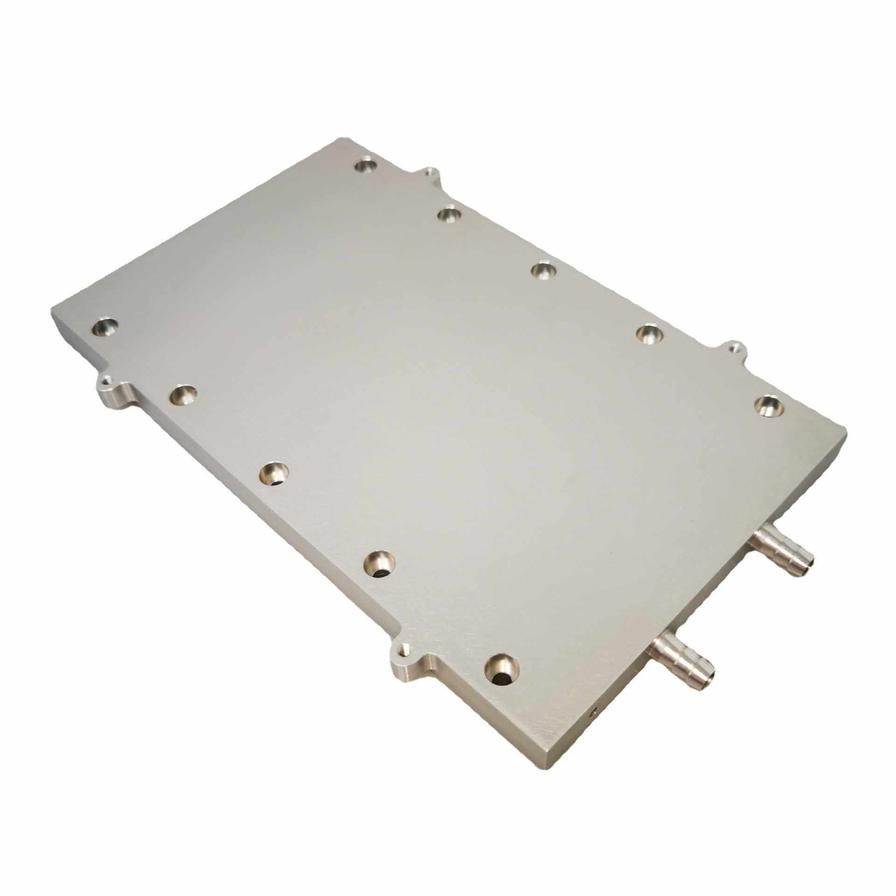
说白了就一句话:先在铝板上铣出流道,再把盖板焊上去封成水路。
主流工艺分 8 道:
① 设计仿真 —— 根据热需求画流道走向、算尺寸,先跑散热仿真。
② 下料备料 —— 切基板和盖板,铝合金(如 AL6061)为主,铜板用于高功率小面积。
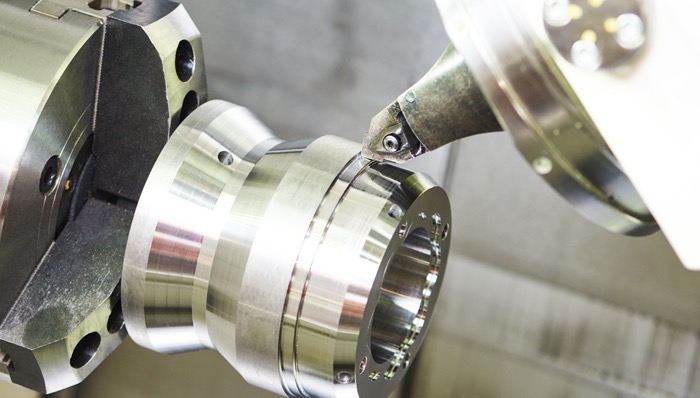
③ 铣流道 ★ —— 数控机床在基板上铣出微流道和翅片,宽度细到 0.1~1mm,公差要控制在 ±0.02~0.05mm。这是最吃设备的一步,必须配高转速主轴和低跳动精度。
④ 清洗前处理 —— 脱脂、超声清洗、去氧化膜。这道工序决定焊接良率,清不干净就会虚焊漏水。
⑤ 焊接密封 ★ —— 把盖板焊上封住流道。主流两种:真空钎焊(适合复杂内鳍片、可批量,成本低);搅拌摩擦焊 FSW(固态焊、不加焊料,强度高耐高压,适合高功率大板)。
⑥ 二次机加工 —— 铣平焊疤,加工进出液接头和安装孔。
⑦ 表面处理 —— 喷砂 + 阳极氧化,耐磨防腐。
⑧ 检漏出厂 —— 高压保压、氦检漏、测流量压降。不漏才能出厂,这是生命线。
整条工艺的核心难点就一个字 ——“铣”。流道要细、要深、要光洁,普通机床干不了。这正是高转速精密雕铣设备的强项。
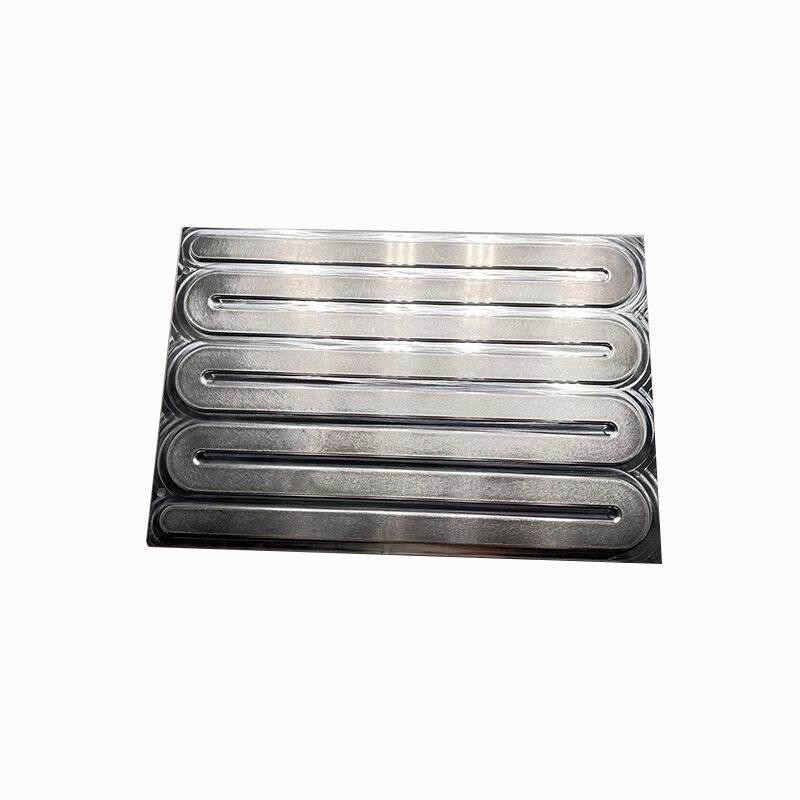
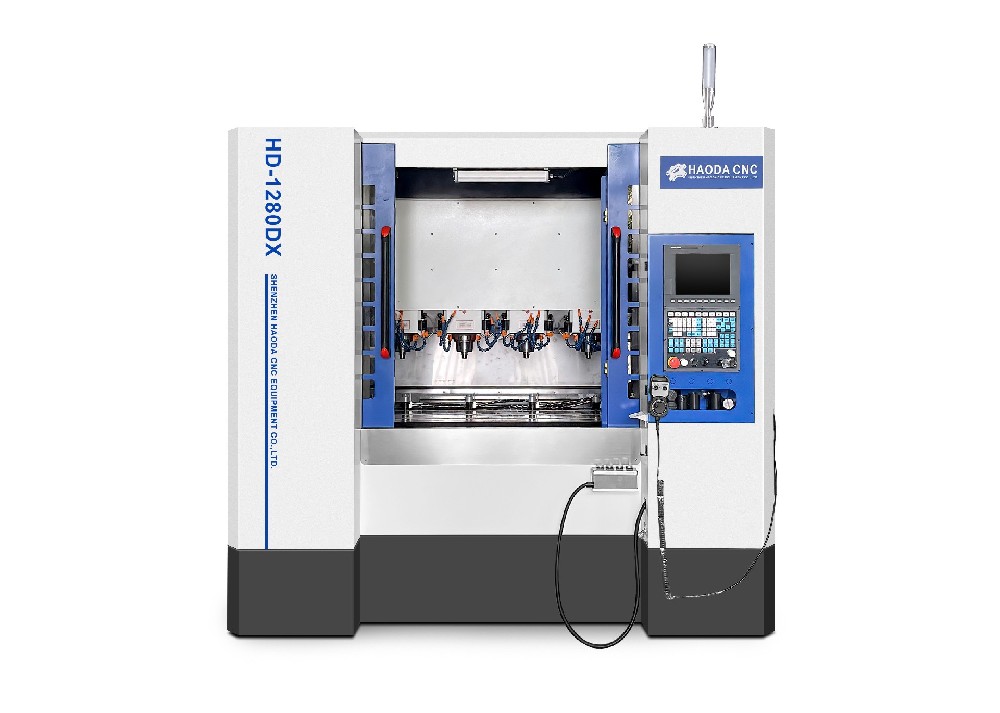
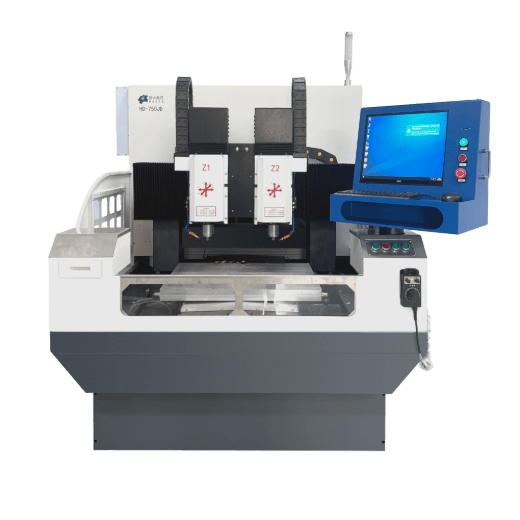
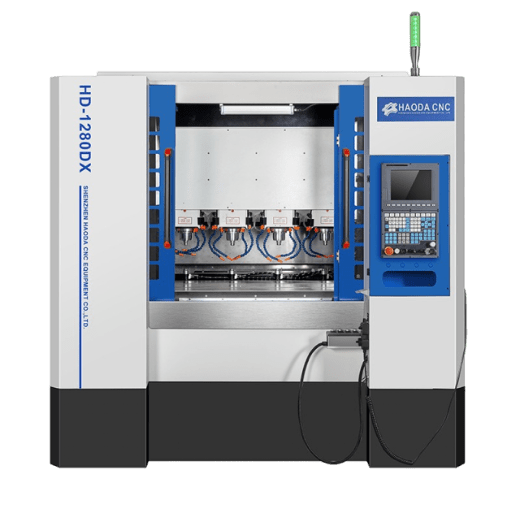
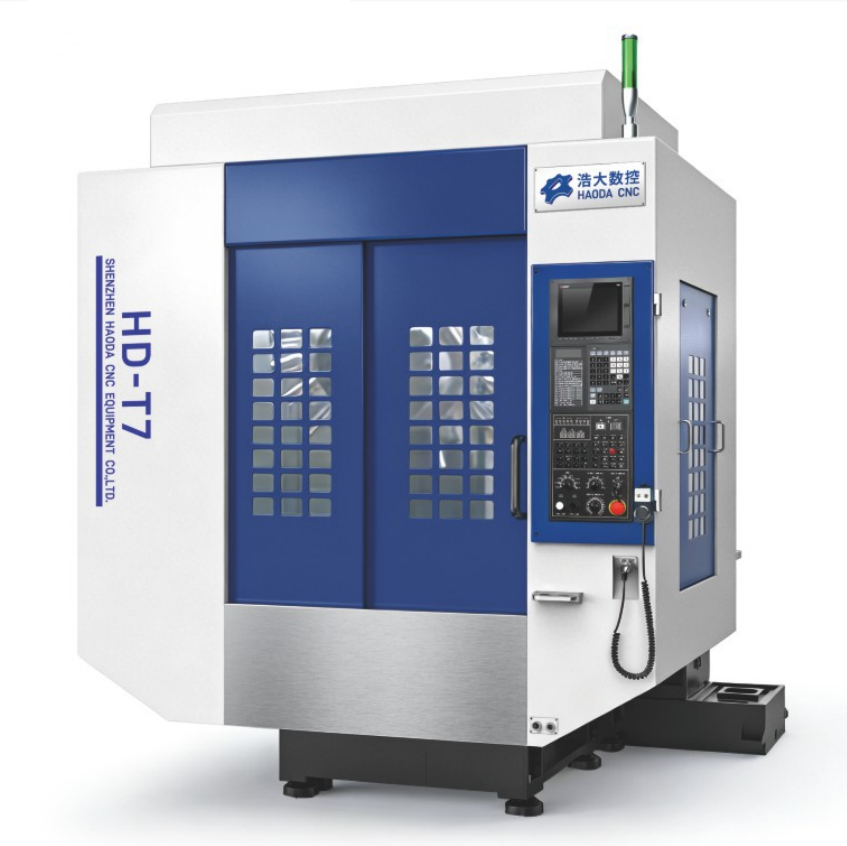
浩大数控的精雕机、雕铣机系列,就是为这类铝件精密铣削量身打造的:
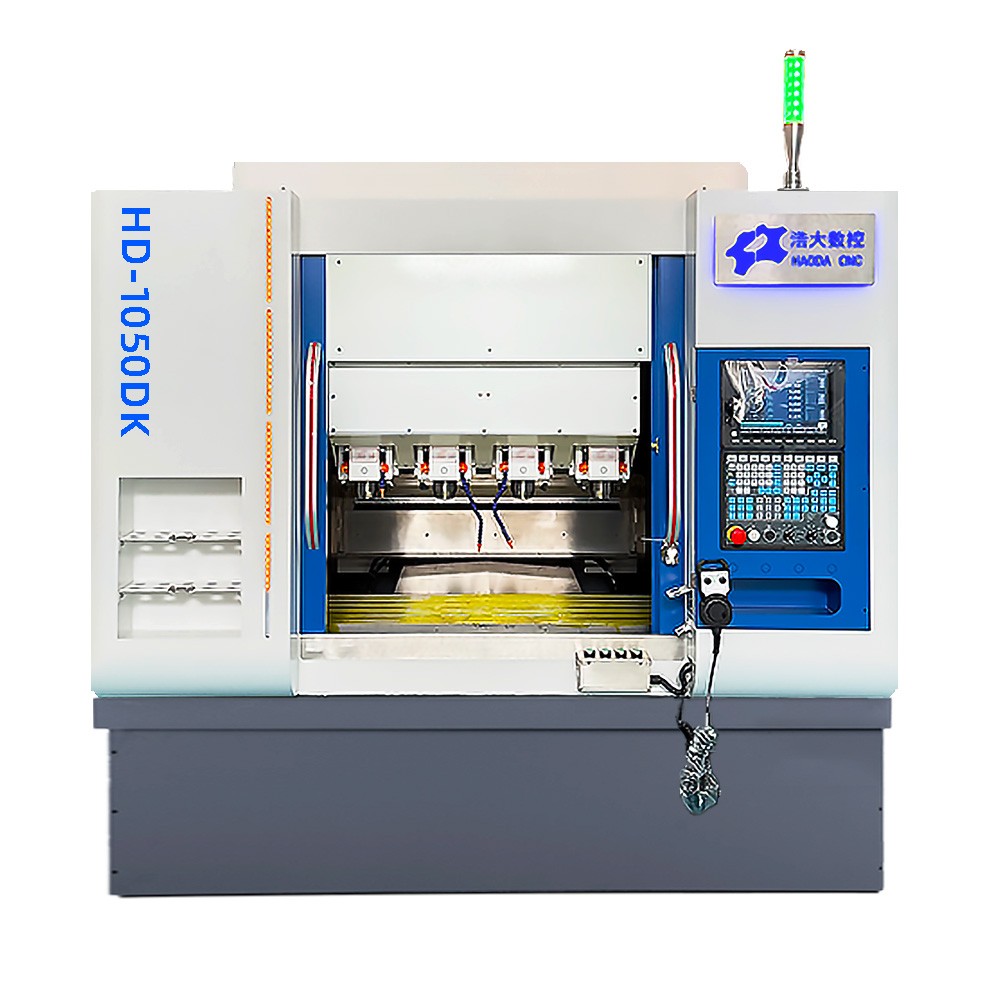
HD-1050DK 四头精雕机:260mm(x)*500mm(y)*160mm(z)行程,每轴16T自动刀库,多头协同、高速电主轴,中小尺寸液冷板的高效之选,;
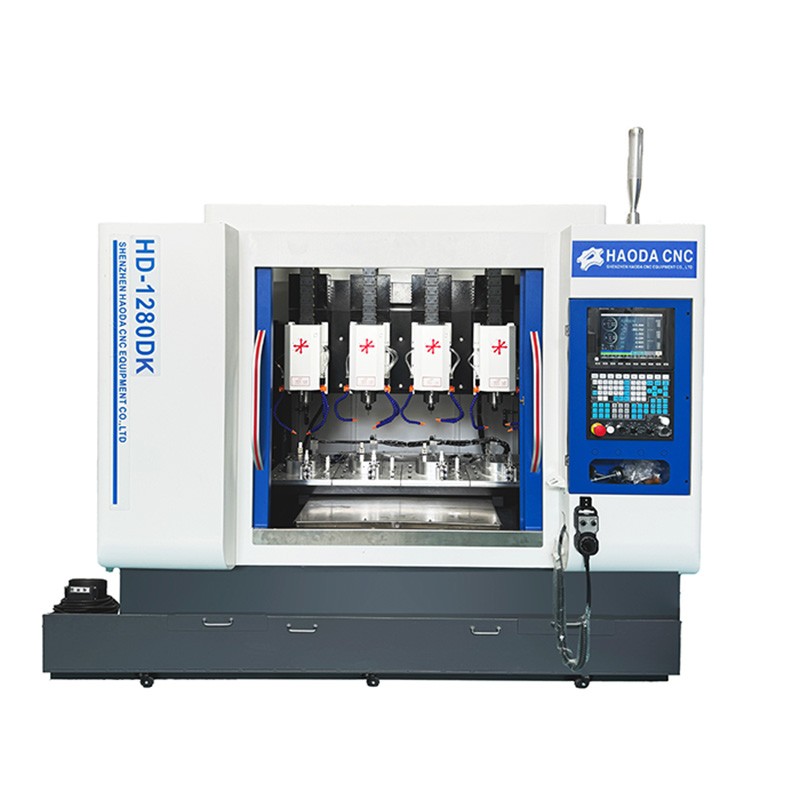
HD-1280DK 四头精雕机:320mm(x)*500mm(y)*160mm(z)加大行程,高速电主轴,加大尺寸液冷板的高效之选,;
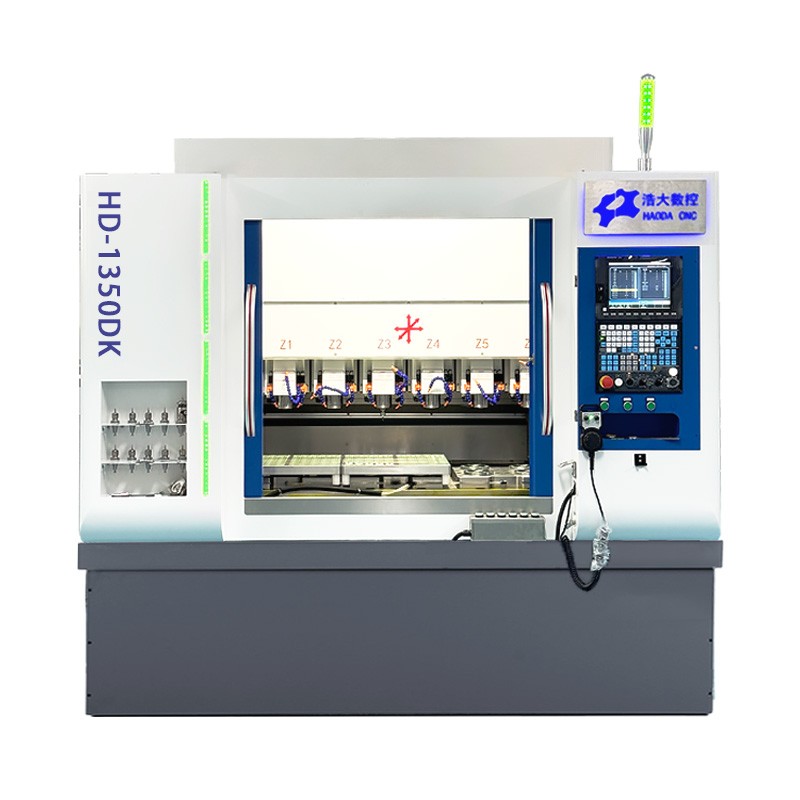
HD-1350DK 六头精雕机:微米级精度(重复定位 ±0.005mm),六头联动,一次装夹多件产出,适合液冷板批量生产;
AI 散热件加工正热,液冷板需求持续放量。如果您有液冷板加工需求,欢迎拨打13048992062获取定制设备方案。
上一篇:AI 算力与新材料双重驱动,国产精雕装备迎来全新发展机遇
下一篇:没有了!

 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}
 {/pboot:2if}